Giriş: Neden doğru kesim teknikleri önemli?
Özet: Doğru fayans kesim teknikleri, sadece estetik detayları değil, aynı zamanda işçilik hızını, fire oranını ve uzun vadeli performansı belirler. Bu yazıda, proje ölçeğinde uygulanabilir kesim yöntemlerini, ekipman seçim kriterlerini ve hata önleme adımlarını sistematik biçimde ele alıyoruz.
Fayans kesimi çoğu projede son aşama gibi görünse de, gerçekte projenin ilk çiziminden itibaren planlanması gereken kritik bir süreçtir. Yanlış kesim tekniği, pahalı malzemenin zayi olmasına, program kaymalarına ve teslim süresinin uzamasına yol açar.
Özellikle AVM, otel ve hastane gibi prestijli projelerde milimetrik hatalar bile kullanıcı algısını etkiler. Doğru yöntem ve ekipmanla yapılan kesimler ise hem derz sürekliliğini hem de yüzeyin mekanik bütünlüğünü korur; bu da bakım maliyetlerini düşürür ve işveren memnuniyetini artırır.
Öne Çıkanlar
- Doğru kesim tekniği, hem estetik hem mekanik performansı belirler.
- Malzeme türü, makine ve elmas disk seçimini doğrudan yönlendirir.
- Islak veya kuru kesim, saha koşulu ve tempo analiz edilerek seçilmelidir.
- Adım adım kesim planı ve numaralandırma, atığı ve hata oranını azaltır.
- Önleyici kontroller, kırılma, çatlama ve tekrar işçiliğini ciddi şekilde düşürür.
- Standart bir kesim kontrol listesi proje verimliliğini somut biçimde artırır.
Temel kavramlar: Malzeme ve araç tipleri
Seramik, porselen, taş görünümlü karoların kesim davranışları
Fayans kesim teknikleri planlanırken ilk adım, kullanılan karo tipini ve kalınlığını netleştirmektir. Aynı hattı kullansanız bile seramik, porselen ve taş görünümlü karolar farklı basınç ve kesim hızları ister.
| Malzeme türü | Genel özellik | Kesim zorluğu | Önerilen yaklaşım |
|---|---|---|---|
| Duvar seramiği | Düşük yoğunluk, yüksek su emme | Düşük | Manuel kesici, ince elmas disk |
| Porselen karo | Yüksek yoğunluk, düşük su emme | Orta/Yüksek | Islak kesim makinesi, kaliteli disk |
| Taş görünümlü/kalın karo | Artan kalınlık ve sertlik | Yüksek | Yavaş besleme, yüksek segment disk |
Yoğunluğu yüksek karolarda yanlış kesim tekniği, yüzeyde camlaşma, kenarlarda çatlama ve görünür çentiklere neden olur. Özellikle yoğun trafik alanlarında kullanılan ürünlerde bu kusurlar hızla büyür ve bakım ihtiyacını artırır.
Wet saw (su kesme), tile cutter ve el testeresi farkları
Aynı projede birden fazla kesim ekipmanı kullanmak çoğu zaman avantaj sağlar. Doğru makineyi doğru detayda kullanmak, hem hız hem de bitiş kalitesi açısından kritik önemdedir.
| Ekipman | Avantaj | Dezavantaj | Tipik kullanım |
|---|---|---|---|
| Manuel tile cutter | Hızlı, taşınabilir, düşük maliyet | Eğri/yarıçap kesimde sınırlı | Düz ve seri kesimler |
| Islak kesim makinesi | Temiz kenar, toz kontrolü | Daha az mobil, su yönetimi gerekir | Pahalı porselen ve kalın karolar |
| Avuç taşlama / el testeresi | Detay ve boşluk etrafı kesimler | Toz, titreşim, daha riskli kullanım | Priz, sifon, kolon detayı |
Özellikle yoğun seramik uygulamalarında, seri düz kesimler için manuel kesici, niş ve köşe detayları için ise avuç taşlama kombinasyonu verimlidir. Geniş formatlı porselenlerde ise ıslak kesim makinesi neredeyse zorunlu hale gelir.
Elmas diskler, segment tipleri ve kalınlık uyumu
Kesim kalitesini belirleyen en kritik unsur, kullanılan elmas diskin türü ve karo kalınlığıyla uyumudur. Uygun olmayan disk, en iyi makinede bile çatlama ve kenar kırılmasına yol açar.
- İnce kesim diskler: 6–8 mm duvar seramiklerinde hızlı ve temiz kesim sağlar.
- Standart diskler: 8–10 mm porselen yer karolarında dengeli performans sunar.
- Turbo/segmentli diskler: Kalın ve sert karolarda soğutma ve talaş tahliyesini kolaylaştırır.
- Sürekli kenarlı diskler: Görünür kenarlarda çentiksiz, dekoratif bitiş için uygundur.
- Disk çapı ve devir uyumu: Makine tavsiyesinin dışına çıkmak titreşim ve disk kırılmasına neden olur.
Proje başlangıcında, kullanılacak tüm karo kalınlıklarını ve alan türlerini listeleyip buna göre disk seti oluşturmak, kesim sürecinde duruşları ve acil tedarik ihtiyacını azaltır.
Ölçü alma ve kesim toleransları
Endüstride kabul gören kesim toleransları, karo ebatı ve kullanım alanına göre değişir. Özellikle geniş formatlarda hatalı paylar, derz sürekliliğini bozarak alan boyunca göze çarpan aks kaymalarına neden olur.
- Standard karo (30×60, 60×60): ±1–2 mm kesim toleransı çoğu iç mekanda kabul edilebilir.
- Geniş format (60×120 ve üzeri): ±1 mm veya daha az tolerans hedeflenmelidir.
- Görünür bitiş kenarları: Süpürgelik, basamak ucu gibi alanlarda tolerans minimumda tutulmalıdır.
- Gizli detaylar: Dolap altı gibi alanlarda tolerans daha esnek tutulabilir, hız öncelik kazanır.
Kesim planını, yerleşim planı ve derz şemasına göre yapmak gerekir. Farklı kullanım alanları için uygun karo seçim kriterlerine dair derinleşmek isterseniz yer seramiği dayanıklılığı konusunu proje başlangıcında ele almak önemlidir.
Detaylı yöntemler: Islak vs kuru kesim ve doğru ekipman seçimi
Islak kesim: tozsuz çalışma, camlaşma riski düşürme, uygun durumlar
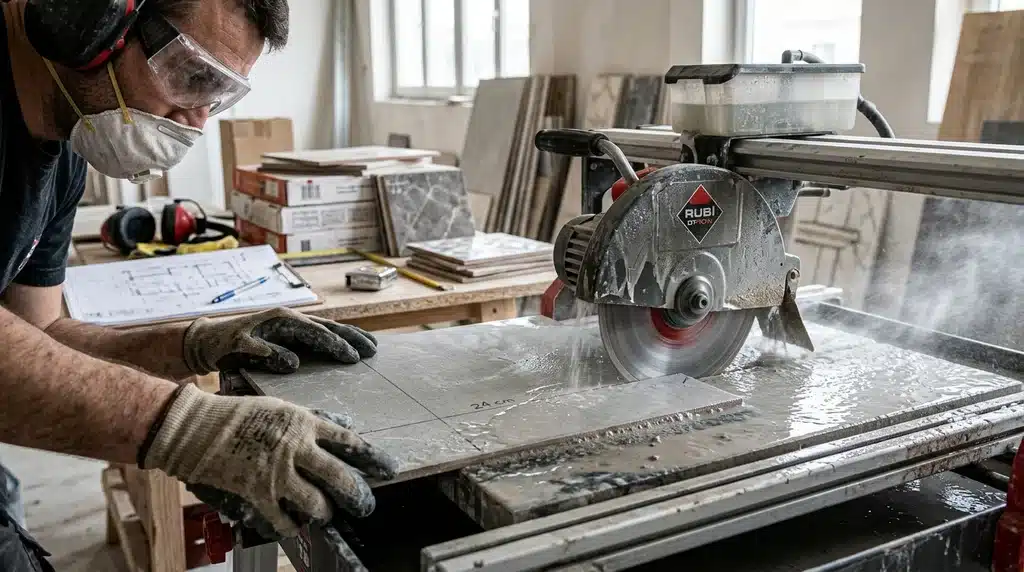
Islak kesim, yüksek yoğunluklu porselen ve taş görünümlü karolarda hem tozu kontrol etmesi hem de diski soğutarak camlaşma riskini azaltması nedeniyle tercih edilir. Büyük hacimli projelerde standartlaştırılmış bir ıslak kesim hattı, kaliteyi homojenleştirir.
- Toz kontrolü: Kapalı mekanda ince silis tozunu önemli ölçüde düşürür.
- Kesim kalitesi: Kenar çentiklerini ve mikro çatlakları minimize eder.
- Disk ömrü: Sürekli su beslemesi, diskin yanmasını ve deformasyonunu engeller.
- Geniş formatta stabilite: Masalı makineler, plakanın titreşimini azaltır.
- Dezavantaj: Su birikintisi ve drenaj yönetimi için ek organizasyon gerekir.
Özellikle premium porselen karo ve yüksek bütçeli projelerde, ıslak kesim makinesinin ana kesim istasyonu olarak konumlandırılması, fire oranını anlamlı seviyede düşürür.
Kuru kesim: taşınabilirlik, hızlı müdahale, havalandırma gereksinimleri
Kuru kesim, küçük müdahalelerin sık olduğu, mobilite gerektiren şantiyelerde avantaj sağlar. Ancak toz kontrolü ve iş güvenliği kurallarına uyulmadığında, hem sağlık hem de şantiye temizliği açısından ciddi sorunlar yaratır.
| Kriter | Islak kesim | Kuru kesim |
|---|---|---|
| Mobilite | Düşük | Yüksek |
| Toz seviyesi | Düşük | Yüksek (aspiratör yoksa) |
| Kesim hızı (noktasal) | Orta | Yüksek |
| Kesim kalitesi | Çok iyi | Orta/iyi (ustaya bağlı) |
Kapalı hacimlerde kuru kesim yapılacaksa, güçlü endüstriyel vakum ve yerel havalandırma organize edilmelidir. Ayrıca çalışanların toz maskesi kullanımı, mevzuat ve iş sağlığı gereklilikleri açısından kritik önem taşır.
Bıçak seçimi: elmas disk türleri, segment yüksekliği ve kesim hızı
Islak ve kuru kesim için kullanılacak disklerin aynı olmasını beklemek doğru değildir. Segment yapısı, kesim hızı ve soğutma ihtiyacına göre farklı dizaynlar tercih edilir.
- Islak kesim diskleri: Sürekli kenarlı veya ince segmentli, su soğutmalı kullanım için tasarlanır.
- Kuru kesim diskleri: Daha kalın gövde ve turbo segmentle ısıyı tolere eder.
- Segment yüksekliği: Uzun proje süreleri için yüksek segmentli diskler ekonomik olur.
- Kesim ilerleme hızı: Fazla besleme, disk yanmasına ve karo çatlamasına yol açar.
- Makine gücü uyumu: Düşük güçlü makinelerde agresif diskler titreşimi artırır.
Özellikle Creavit ve Vitra gibi yoğun gövdeli porselenlerle çalışırken, üretici tarafından tavsiye edilen disk tipine dikkat etmek, yüzeyde görülebilecek mikroskobik çatlakların önüne geçer.
Kesim makinesi bakımının ve doğru su beslemenin önemi
Kesim kalitesi sadece doğru makine ve diskten ibaret değildir; düzenli bakım ve su beslemesi de en az ekipman seçimi kadar etkilidir. İhmal edilen bakım, tolerans dışı kesimlere ve beklenmedik duruşlara neden olur.
- Ray temizliği: Fayans tozu ve çamur, kızak hareketini bozarak açı hataları yaratır.
- Tabla kontrolü: Eğilmiş veya gevşemiş tablalar, karo kırılma riskini artırır.
- Su haznesi temizliği: Çamur birikimi su akışını kısıp soğutmayı zayıflatır.
- Pompa bakımı: Düşük debi, diskin aşırı ısınmasına ve camlaşmaya yol açar.
- Elektrik ve topraklama: Nemli ortamda kaçak akım riskine karşı periyodik kontrol şarttır.
Makine kiralama veya satın alma kararında, sadece ilk yatırım maliyetini değil, bakım kolaylığını ve yedek parça bulunabilirliğini de değerlendirmek gerekir. Proje süresi uzun olan şantiyelerde, yedek disk ve pompa stoğu planlamaya mutlaka dahil edilmelidir.
Pratik uygulama: Adım adım kesim ve montaj öncesi kontroller
Hazırlık: ölçü alma, kesim planı ve parça numaralandırma
Şantiyede fayans kesim teknikleri uygulanmadan önce net bir kesim planının oluşturulması gerekir. Plansız kesim, hem fire oranını hem de bitmiş işteki derz sürekliliği problemlerini dramatik biçimde artırır.
- Uygulama alanını ölçerek eksiksiz aks ve kot kontrolü yapın.
- Derz planını ve karo yerleşimini çizimde netleştirin.
- Kesilecek parçaları, yerleşim planına göre listeleyin.
- Her parçaya, plana referans veren bir numara verin.
- Kesim alanında, numaralı parçalar için raf veya palet düzeni oluşturun.
Numaralandırma sistemi, özellikle büyük metrajlı AVM ve konut projelerinde, montaj ekibinin kesim ekibinden bağımsız ama senkronize çalışmasını sağlar.
Güvenlik: kişisel koruyucu ekipman ve çalışma alanı düzeni
Kesim alanında iş güvenliği göz ardı edildiğinde, küçük bir hata hem ekip sağlığını hem de projenin sürekliliğini riske atar. Bu nedenle kişisel koruyucu ekipman ve alan organizasyonu standart hale getirilmelidir.
- Göz koruması: Şeffaf koruyucu gözlük veya yüz siperi kullanımı.
- Solunum koruması: Kuru kesimde minimum FFP2 seviyesinde maske kullanımı.
- Kulak koruması: Uzun süreli makine kullanımında kulaklık veya tıkaç.
- Eldiven ve çelik burunlu ayakkabı: Karo kesitleri ve düşmelere karşı koruma.
- Kablo ve hortum düzeni: Takılma riskini azaltacak şekilde sabitleme.
Kesim alanı mümkün olduğunca montaj alanından ayrılmalı, su sıçraması ve tozun bitmiş yüzeylere ulaşması engellenmelidir.
Kesim adımları: işaretleme, destek, kesme hızı ve bitirme
Standart bir adım adım süreç, ustadan bağımsız olarak kesim kalitesini belirli bir seviyede tutar. Bu sayede farklı ekipler aynı projede çalışsa bile sonuç daha homojen olur.
- Temiz karo yüzeyi üzerinde ölçüyü alın ve ince uçlu kalemle işaretleyin.
- Kesim hattını her iki kenarda da kontrol ederek paralelliği teyit edin.
- Karo arkasına, ortadaki boşlukları destekleyecek takozlar yerleştirin.
- Makine startında, diske tam devir alma süresi tanıyın.
- Karo ilerletme hızını, diski zorlamadan, sabit ve kontrollü tutun.
- Kesim sonuna yaklaşırken hızı hafifçe düşürün, kırılma riskini azaltın.
- Görünür kenarlarda son 2–3 mm’yi yavaş ve kontrollü geçin.
Seramik ve fayans seçim aşamasında planlanan derz ve yüzey özellikleri, kesim sonrası bitişi doğrudan etkiler; örneğin banyo alanları için karo seçimi yaparken banyo seramiği seçimi ile kesim detaylarının birlikte düşünülmesi önemlidir.
Kesim sonrası işlemler: kenar düzeltme, çapak temizleme ve prova yerleştirme
Kesim tamamlandıktan sonra yapılacak küçük işlemler, nihai görüntüde büyük fark yaratır. Bu aşamanın atlanması, özellikle görünür köşe ve süpürgeliklerde amatör bir görünüme neden olur.
- Kenar zımparalama: İnce elmas eğe veya zımpara taşı ile keskinlik alınmalıdır.
- Çapak temizliği: Derz boşluğuna girecek parçacıklar mutlaka giderilmelidir.
- Prova yerleştirme: Karo, yapıştırıcı kullanılmadan önce kuru olarak yerine denenmelidir.
- Derz boşluğu kontrolü: Prova sırasında derz aralıklarının sürekliliği incelenmelidir.
- Renk ve doku devamlılığı: Özellikle desenli karolarda komşu parçalarla uyum kontrol edilmelidir.
Montaj öncesi yapılan bu hızlı prova, yanlış kesilmiş veya üretim toleransı sınırında kalan karoları erken tespit ederek tekrar işçiliğini şantiyenin temposunu bozmadan çözmeye imkân tanır.
Sık yapılan hatalar ve nasıl önlenir?
Yanlış bıçak/ekipman seçimi ve bunun sonuçları
Şantiyede sık karşılaşılan problemlerden biri, karo türüyle uyumsuz bıçak veya makine kullanımıdır. Özellikle sert porselenlerde duvar seramiğine uygun disk kullanmak, pahalı malzemenin hızla zayi olmasına yol açar.
- Kenar çatlağı: Yanlış disk agresif diş yapısıyla kenarları yırtar.
- Yüzeyde yanık izleri: Uygun olmayan disk ve yüksek hız camlaşma yaratır.
- Disk ömrünün kısalması: Malzeme sertliğine uygun olmayan segment hızlı aşınır.
- Makine zorlanması: Yetersiz güç veya hatalı disk çapı motoru yorar.
- Fire oranı artışı: Kırılma ve görünür kusur nedeniyle atık karo miktarı yükselir.
Büyük metrajlı projelerde, kesim ekibinden önce teknik ofisin malzeme listesiyle uyumlu ekipman/spec seti oluşturması, bu tür hataları önemli ölçüde azaltır.
Yetersiz ölçü ve hizalama kaynaklı atıklar
Ölçü ve hizalama hataları genellikle basit gibi görünür; ancak özellikle geniş formatta hem malzeme hem de işçilik maliyetini katlayarak artırır. Birkaç milimetrelik kaymalar, alan boyunca büyüyen bir aks kaymasına dönüşür.
- Duvar ve zemin aks çizgilerini net referans olarak belirleyin.
- Her kesimden önce ölçüyü en az iki noktadan tekrar kontrol edin.
- Geniş formatta şerit metre yanında sert mastar kullanın.
- Köşelerde, karşılıklı iki duvarın paralelliğini lazerle kontrol edin.
- Seri kesimlerde rastgele numuneyle ara kontrol yapın.
Hizalama problemleri, derz renk seçimindeki hatalarla birleştiğinde daha görünür hale gelir; bu yüzden derz planı ve fuga renk seçimi kararları, kesim stratejisiyle birlikte değerlendirilmelidir.
Güvenlik ihmali: toz, su kontrolsüzlüğü ve kazalar
Islak ve kuru kesim süreçlerinde güvenlik ihmali, kesim kalitesi kadar kritik bir konudur. Özellikle taşınabilir makinelerde kablo, su hortumu ve toz kombinasyonu ciddi riskler taşır.
- Kaygan zemin: Su birikintileri, taşıma sırasında kayma/kaza riskini artırır.
- Elektrik riski: Yalıtılmamış bağlantılar, nemle temas ettiğinde tehlikelidir.
- Toz solunumu: Uzun vadede solunum yolu hastalıkları riskini yükseltir.
- Göz yaralanmaları: Kırılan karodan sıçrayan parçalar ciddi hasar verebilir.
- Gürültü maruziyeti: Sürekli yüksek gürültü, kalıcı işitme kaybına neden olabilir.
Bu nedenle kesim alanı için standardize edilmiş bir güvenlik brifingi hazırlanmalı, yeni katılan her usta bu kurallara göre bilgilendirilmelidir.
Kesim sonrası kontrol eksikliği: prova yapılmaması ve montaj hataları
Birçok projede kesim sonrası kontroller, iş programı baskısıyla atlanır. Ancak bu aşamada yakalanmayan kusurlar, montaj tamamlandıktan sonra çok daha yüksek maliyetle düzeltilmek zorunda kalır.
- Her seri kesim sonrası rastgele seçilen parçaları prova yerleştirmeyle kontrol edin.
- Görünür köşe ve bitişlerde, kesim yüzeyini project manager ile birlikte onaylayın.
- Derz sürekliliğini, çizim üzerinden nokta kontrollerle karşılaştırın.
- Üretim tolerans kaynaklı ebat farklarını kayıt altına alın.
- Hata bulunan partileri ayrı palette toplayarak işaretleyin.
Önleyici kontrollere ayrılacak kısa zaman, sök-tak gerektiren yeniden işçilik maliyetini ve işveren ile yaşanabilecek tartışmaları önemli ölçüde engeller.
Sonuç: Proje verimliliği için kontrol listesi
Fayans kesim teknikleri, doğru planlandığında proje takvimini hızlandıran, fire oranını azaltan ve teslim kalitesini yükselten güçlü bir araçtır. Şantiyede basit görünen bir kesim istasyonu, aslında tüm kaplama işinin merkezindeki kritik kontrol noktasıdır.
- Karo türlerini ve kalınlıklarını proje başında netleştirip ekipman setini buna göre belirleyin.
- Islak/kuru kesim kararını, saha koşulu, havalandırma ve proje temposuna göre verin.
- Elmas disk seçiminde malzeme yoğunluğu, segment yüksekliği ve makine gücünü birlikte değerlendirin.
- Kesim istasyonu için standart bir ölçü alma ve numaralandırma sistemi oluşturun.
- Kişisel koruyucu ekipman ve alan düzeni kurallarını yazılı hale getirip tüm ekiple paylaşın.
- Kesim hızını diski zorlamadan, sabit ve kontrollü tutacak bir tempo standardı belirleyin.
- Kenar düzeltme, çapak temizliği ve prova yerleştirmeyi zorunlu kontrol adımı yapın.
- Seri kesimlerde periyodik kalite kontrol ve tolerans ölçümü planlayın.
- Makine bakımı, ray temizliği ve su besleme kontrollerini günlük/haftalık rutinlere ekleyin.
- Kesim ve montaj ekipleri arasında net bir iletişim hattı kurarak derz ve bitiş detaylarını koordine edin.
Kontrollü kesim süreçleri, zaman, malzeme ve işçilik tasarrufu sağlayarak proje verimliliğini doğrudan artırır. Cika İnşaat olarak, seramik ve fayans kategorimizde sunduğumuz geniş ürün gamı ve proje tedarik deneyimimizle, kesim ve montaj süreçlerinin en baştan doğru kurgulanmasına katkı sağlamayı hedefliyoruz.
Sıkça Sorulan Sorular
- Fayans kesim teknikleri nelerdir ve hangi durumlarda hangisi tercih edilir?
- Temel teknikler ıslak kesim (su soğutmalı taşlama), kuru kesim (el taşları, küçük elektrikli testereler), raylı kesim (seramik kesme makinesi) ve su jeti ile kesimdir. İnce porselen ve hassas kenar için ıslak kesim veya su jeti, hızlı şantiye işleri için raylı veya kuru kesim tercih edilir. Malzeme, proje boyutu ve işçilik seviyesi seçimde belirleyicidir.
- Islak kesim mi kuru kesim mi daha uygun, hangisini projede ne zaman kullanmalıyım?
- Islak kesim toz kontrolü ve daha az kırılma sağlar; porselen ve büyük format karolarda önerilir. Kuru kesim taşınabilir ve küçük rötuşlarda pratiktir fakat toz ve ısı sorununa dikkat edilmeli. Büyük projelerde merkezi ıslak kesim istasyonu verimliliği artırır, dar alanlarda ise kuru kesim tercih edilebilir.
- Şantiyede düzgün çizgi ve çapraz kesim nasıl yapılır, dikkat edilmesi gereken pratik adımlar neler?
- Ölçü ve yerleşimi kesinleştirin, işaretleme için kalem veya yapışkan bant kullanın, destek altında sabitleyin. Raylı kesicide hassasiyet için kılavuz kullanın; ıslak testereyle yavaş ve sabit ilerleyin, soğutmayı koruyun. Kesim sonrası kenarları zımparalayın ve her parçayı yerine oturtmadan önce kontrol edin.
- Fayans kesiminde kabul edilebilir kenar toleransları ve hangi standartlara bakmalıyım?
- Boyut, düzluk ve yüzey toleransları için TS EN ISO 10545-2 ve TS EN 14411 referans alınmalıdır; üretici veri sayfalarındaki CE veya TSE işaretlemelerini kontrol edin. Projeye göre boyutsal sapmalar genelde 0,5–1,0 mm aralığında kabul edilir; kesin toleransı sözleşme ve üretici spesifikasyonuna göre belirleyin.
- Projede fayans kesimi maliyetini nasıl düşürür ve atığı nasıl azaltırım?
- Kesim maliyetini minimize etmek için ilk yerleşim planını optimize edin, büyük formatlarda verimli kesim düzeni oluşturun ve benzer boyutları toplu kesin. İşçilik verimliliği için operatör eğitimi ve uygun ekipman kiralama/kullanımı faydalıdır. Ayrıca sarf oranını %5–10 ara stokla planlayıp malzeme kaybını azaltın.